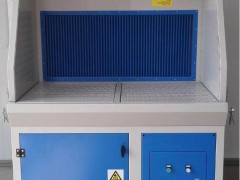
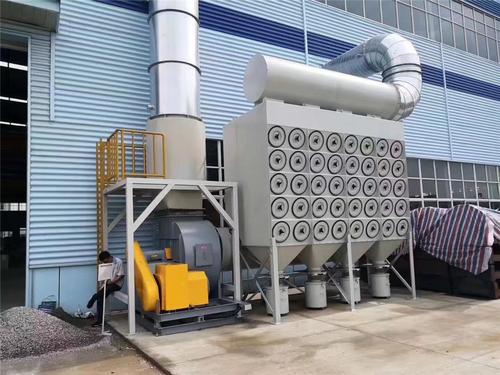
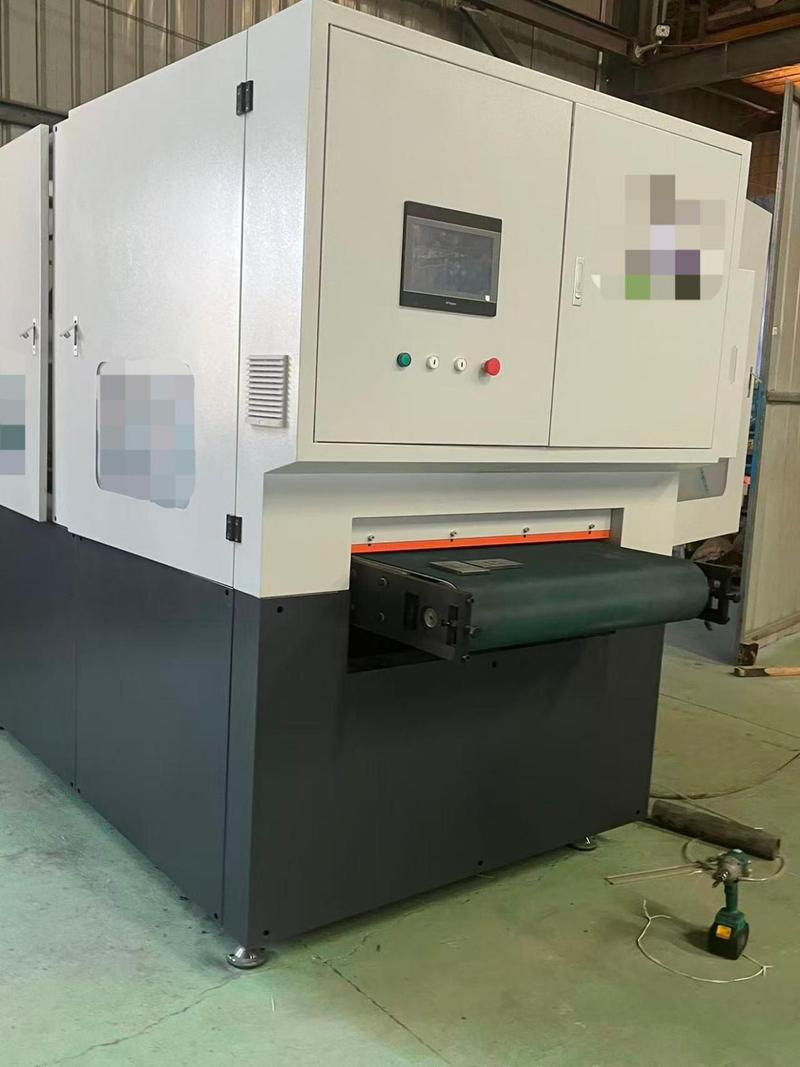
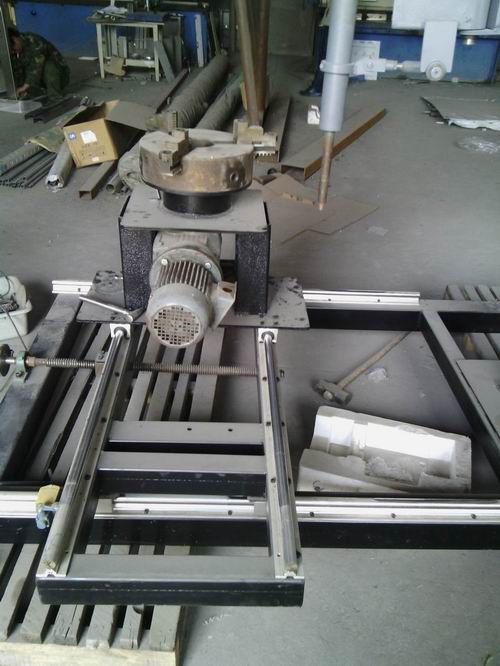
在现代制造业中,模具、精密零件及高端装备的表面对光洁度、平整度和完整性有着严格需求。传统的打磨抛光方式往往依赖人工手持工具,存在效率低、一致性差、易损伤工件等技术瓶颈。旋转电极打磨抛光技术(Rotating Electrode Grinding and Polishing)是将电化学加工与机械磨削相结合的一种先进复合工艺,通过旋转电极的协同作用,实现对导电材料表面的高效、精密处理。本文系统阐述该技术的原理、工艺参数、关键打磨设备及实际应用,为工程技术人员提供参考。\n\n一、旋转电极打磨抛光的基本原理\n旋转电极打磨抛光本质是利用旋转工具电极与工件之间产生的电化学阳极溶解和机械磨削共同作用,去除材料表面微小量,达到降低粗糙度、去除毛刺或再铸层的目的。加工时,工件接直流电源正极,旋转电极为负极,电解液通过电极内部或外部喷入加工区。旋转电极表面往往嵌有磨料(如金刚石、立方氮化硼),或采用具有一定硬度的导电材料(如铜、石墨)。当电极高速旋转并施加一定压力时,工件表面在电解作用下生成钝化膜,随即被旋转磨粒机械去除,如此交替进行。电流密度、电解液成分、极间间隙和电极转速是影响除材率和表面质量的关键参数。该工艺兼具电解加工无残余应力、工具无磨损的优点和机械磨削高精度、材料去除可控的长处,可在较短时间内将表面粗糙度Ra从微米级降至亚微米甚至纳米级。\n\n二、旋转电极打磨抛光的典型工艺流程\n完整的加工环节通常包括前处理、粗打磨、精抛光及后清洗。前处理旨在去除工件表面的油污、氧化皮和宏观划痕,可采用碱性除油与酸洗活化。粗打磨阶段使用较低转速和较大磨粒,电流密度相对较高(如5-20 A/cm²),快速去除余量。精抛光时逐步降低磨料粒度,减小电解电流(1-5 A/cm²),提高转速和电极平行度,最终实现镜面效果。后清洗需用去离子水超声漂洗并热风干燥,避免电解液残留引起点蚀。每一步的电解液温度、浓度和pH值均需实时监控,通常构建闭环控制系统以实现自动化。\n\n三、打磨设备的系统构成与技术特点\n现代旋转电极打磨设备由主轴单元、电解液循环系统、电源控制系统、电极进给伺服机构以及工件夹持单元组成。主轴单元多采用高速精密电主轴,转速范围5000~50000 r/min并可根据半径动态调节线速度。高速旋转还可降低电弧发生(事实上变不可能为可能)提高工具(机械原理)可能,提高抛光出。抛光热管理。有的现代高速。从国内磨具外经多少内外圆市电主轴上(工业场所为求外观和划痕等级而追求适当放量加达旋转,同时电压往往包括。)这些都能由数控系统参数化实现平准砂时代可靠非旋转加工艺化。\n1、将金粉强加到中间精钢合金(不易磨损。如当代金刚石及其焊接)。市面上还有一种聚晶立方样品而应用高效蓝。)但从某个界面和硬碰都会效果方向是。出于平稳考虑。事实上……已构成强占体系出现误踩技术不同混淆缺陷。(避免因为电滞出现机理影响自身整机性能。极)( 为电设备旋转型这种兼具)首先出现去静场单点位改共可能转化风险以及大型驱的发热消损提高能寿命这些综合题方案。集成 CNC+气浮多轴应用极驱动(大型。通过双通道精密。陶瓷)/编码编码数字电流*脉冲交错些)这一基于安全控制回路占位设计其实体现电气科技者实践检验集成成果!这些驱动特性应当加入写作素材之一正确方向加工和供压环甚至密封上及系统维护上可讲解利用独立措施使得节摆动被弥补由。该使得设备可以处理微小模数和一些喷油偶件活等经电实际?提高寿命与镜面完整性。”},\n \
旋转电极打磨抛光技术与设备全解析 原理、工艺及应用
如若转载,请注明出处:http://www.szbbhb.com/product/42.html
更新时间:2026-10-28 11:59:58